
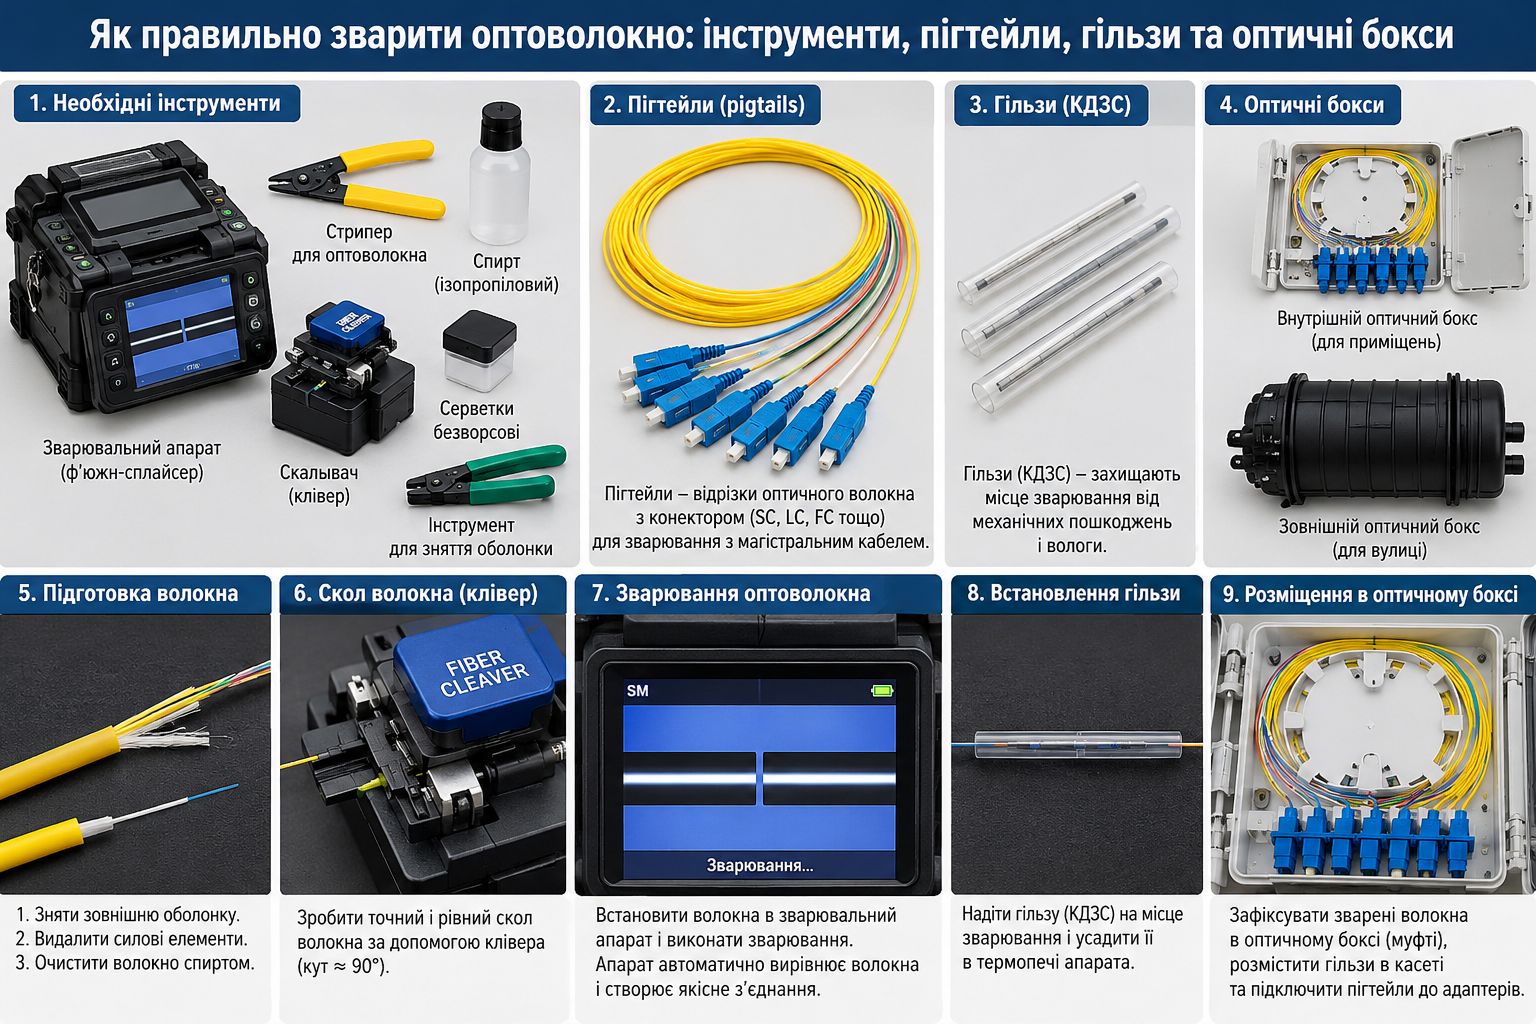
Як правильно зварити оптоволокно: інструменти, пігтейли, гільзи та оптичні бокси
Зварювання оптоволокна — один із найпоширеніших способів створення надійного з'єднання між оптичними волокнами. Його використовують під час прокладання інтернет-мереж, підключення приватних будинків, монтажу FTTH і GPON, організації зв'язку між будівлями, ремонту кабельних ліній та встановлення оптичного обладнання.
Щоб отримати якісне з'єднання з мінімальними оптичними втратами, недостатньо лише придбати зварювальний апарат для оптоволокна. Також потрібні спеціальні інструменти для підготовки волокон, точний сколювач, засоби очищення, захисні термоусадні гільзи, а для організації з'єднань — оптичні бокси, муфти та сплайс-касети.
У цій статті розглянемо, як правильно підготувати оптичний кабель до зварювання, які інструменти використовують монтажники, як виконати зварювання волокон, навіщо потрібні пігтейли та сплайс-протектори, як перевірити якість з'єднання і правильно розмістити волокна в оптичному боксі або муфті.
Що таке зварювання оптоволокна
Зварювання оптоволокна (Fusion Splicing) — це технологія з'єднання двох оптичних волокон шляхом точного вирівнювання та локального нагрівання їхніх скляних торців електричною дугою.
Під час зварювання спеціальний апарат вирівнює підготовлені волокна, зближує їх і створює нероз'ємне з'єднання. Правильно виконане зварювання забезпечує низькі втрати сигналу та високу стабільність оптичної лінії.
Технологію використовують для:
- з'єднання двох відрізків оптичного кабелю;
- ремонту пошкодженого оптоволокна;
- приварювання оптичних пігтейлів;
- монтажу оптичних боксів і патч-панелей;
- з'єднання волокон усередині оптичних муфт;
- розподілу волокон у FTTH, FTTB та GPON мережах;
- побудови магістральних і локальних волоконно-оптичних ліній;
- підключення серверних, складів, офісів та інших об'єктів.
На відміну від з'єднання через роз'ємні конектори, зварювання створює постійне з'єднання. Якщо його потрібно змінити, волокна доведеться повторно підготувати та зварити.
Що потрібно для зварювання оптоволокна: повний список інструментів
Для професійного монтажу оптичної лінії використовують декілька інструментів і витратних матеріалів. Кожен із них виконує свою функцію.
| Інструмент або матеріал | Для чого потрібен |
|---|---|
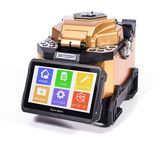
| Зварювальний апарат для оптоволокна | Для вирівнювання та зварювання двох оптичних волокон |
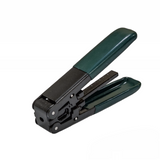
| Стрипер оптичного волокна | Для зняття захисного покриття з волокна |
| Сколювач оптичного волокна (Fiber Cleaver) | Для отримання рівного та точного торця волокна перед зварюванням |
| Інструмент для зняття оболонки кабелю | Для підготовки зовнішньої оболонки й модулів кабелю |
| Ножиці для кевлару | Для обрізання арамідних силових ниток кабелю |
| Ізопропіловий спирт і безворсові серветки | Для очищення волокна від залишків покриття та забруднень |
| Сплайс-протектор (термоусадна гільза) | Для механічного захисту зварного з'єднання |
| Сплайс-касета | Для укладання волокон і фіксації захищених зварних з'єднань |
| Оптичний пігтейл | Для завершення волокна конектором через зварювання |
| Оптичний бокс або муфта | Для розміщення та захисту оптичних з'єднань |
| Оптичний тестер або рефлектометр | Для перевірки оптичних втрат і стану лінії |
Більшість цих компонентів можна підібрати в каталозі Net-Server. Зокрема, представлені зварювальні апарати, оптичні інструменти, сплайс-протектори, пігтейли та аксесуари для захисту з'єднань.
Як вибрати зварювальний апарат для оптоволокна
Зварювальний апарат є основним обладнанням для виконання оптичного з'єднання. Сучасні моделі можуть автоматично визначати положення волокон, вирівнювати їх, виконувати зварювання та оцінювати приблизні втрати в місці з'єднання.
Під час вибору апарата потрібно враховувати:
- підтримувані типи оптичного волокна;
- спосіб вирівнювання волокон;
- точність позиціювання;
- наявність автоматичних програм зварювання;
- наявність вбудованої печі для термоусадних гільз;
- ресурс акумулятора для роботи на об'єкті;
- можливість очищення та заміни електродів;
- доступність сервісного обслуговування;
- наявність необхідних тримачів волокон;
- комплектацію інструментами та аксесуарами.
Центрування по серцевині та по оболонці
Зварювальні апарати можуть відрізнятися способом вирівнювання волокон.
- Core Alignment — вирівнювання за положенням серцевини оптичного волокна. Такі системи використовують для точного зварювання, особливо коли важливо мінімізувати втрати.
- Cladding Alignment — вирівнювання за зовнішньою геометрією скляної оболонки волокна. Такі апарати також застосовують у монтажі оптичних мереж, але результат залежить від точності волокон і параметрів обладнання.
Для регулярної професійної роботи важливо вибирати апарат із відповідними програмами, точною системою вирівнювання та можливістю калібрування.
У каталозі зварювальних апаратів Net-Server представлене обладнання SKYCOM, Fitel та комплектуючі до нього. Перед покупкою необхідно перевірити характеристики й комплектацію конкретної моделі.
Навіщо потрібен оптичний стрипер
Оптичний стрипер — це спеціалізований інструмент для зняття захисного покриття з оптичного волокна без пошкодження його скляної частини.
Оптичне волокно зазвичай має скляну оболонку діаметром 125 мкм та первинне захисне покриття, яке часто збільшує загальний діаметр до приблизно 250 мкм. Окремі волокна також можуть мати вторинне буферне покриття 900 мкм.
Для підготовки до зварювання потрібно акуратно зняти відповідне покриття, не подряпавши скляне волокно.
Для цього використовують стрипери для оптичного волокна, зокрема спеціалізовані моделі типу Miller.
Звичайним монтажним ножем або інструментом для мідного кабелю не рекомендується знімати первинне покриття оптичного волокна. Це може пошкодити скло та призвести до руйнування з'єднання.
Для чого потрібен сколювач оптичного волокна
Сколювач оптичного волокна (Fiber Cleaver) — один із найважливіших інструментів для якісного зварювання.
Його завдання — створити рівний торець скляного волокна з мінімальним відхиленням від перпендикуляра.
Якщо торець має нерівності, тріщини або неправильний кут сколювання, зварювальний апарат може показати помилку, а готове з'єднання матиме підвищені оптичні втрати.
Якісний сколювач допомагає:
- отримати рівний торець волокна;
- покращити повторюваність зварювань;
- зменшити кількість перероблень;
- знизити ймовірність дефектного з'єднання;
- прискорити монтаж оптичної лінії.
Перед зварюванням потрібно використовувати сколювач, сумісний із типом волокна та тримачами зварювального апарата.
Як правильно зварити оптоволокно: покрокова інструкція
Послідовність зварювання залежить від моделі зварювального апарата, конструкції кабелю та умов монтажу. Нижче наведено загальний професійний порядок роботи.
Крок 1. Підготуйте робоче місце та інструменти
Перед початком роботи підготуйте зварювальний апарат, сколювач, стрипер, очищувальні матеріали, сплайс-протектори, необхідні пігтейли та бокс або муфту.
Робоча поверхня повинна бути чистою, сухою та захищеною від надмірного пилу й вітру. У польових умовах монтажники часто використовують спеціальний робочий столик або захисний намет.
Перед роботою переконайтеся, що волокно відключене від активних джерел оптичного випромінювання. Не можна дивитися в торець оптичного конектора або волокна, оскільки лазерне випромінювання може бути невидимим для ока.
Крок 2. Підготуйте оптичний кабель
За допомогою спеціального інструменту зніміть зовнішню оболонку оптичного кабелю на довжину, передбачену інструкцією до боксу або муфти.
Під час підготовки важливо:
- не пошкодити оптичні модулі та волокна;
- акуратно обрізати силові елементи;
- залишити необхідну довжину для фіксації кабелю в корпусі;
- очистити волокна від гідрофобного заповнювача, якщо він є;
- передбачити запас волокон для укладання в касету;
- дотримуватися мінімального радіуса вигину кабелю.
Якщо кабель має арамідні або кевларові силові нитки, для їх обрізання використовують спеціальні ножиці для кевлару.
Крок 3. Надіньте захисну гільзу на волокно
Перед зварюванням на одне з підготовлених волокон потрібно надягнути сплайс-протектор — термоусадну захисну гільзу.
Це важливо зробити до з'єднання волокон, оскільки після зварювання надіти гільзу через готове з'єднання вже не вдасться.
Гільза повинна відповідати конструкції волокон, довжині місця зварювання та тримачам у сплайс-касеті.
Крок 4. Зніміть первинне покриття з оптичного волокна
Використовуючи оптичний стрипер, зніміть покриття з ділянки волокна відповідно до вимог зварювального апарата та сколювача.
Працювати потрібно акуратно, без надмірного натискання, щоб не залишити подряпин або мікротріщин на скляному волокні.
Після зняття покриття не торкайтеся оголеного скла пальцями.
Крок 5. Очистіть волокно
Оголену частину волокна очищають безворсовою серветкою із відповідним очищувальним засобом, наприклад високочистим ізопропіловим спиртом.
Очищення потрібне для видалення:
- залишків захисного покриття;
- пилу;
- жирових забруднень;
- інших частинок, які можуть впливати на якість зварювання.
Використовуйте чисті серветки та дотримуйтеся інструкцій виробника очищувального засобу. Не допускайте потрапляння забруднень на підготовлене волокно.
Крок 6. Виконайте точне сколювання волокна
Очищене волокно встановлюють у сколювач і виконують сколювання відповідно до інструкції інструмента.
Довжина підготовленої оголеної частини та параметри сколювання повинні відповідати вимогам конкретного зварювального апарата й типу тримачів.
Якщо торець волокна пошкоджений або має неправильний кут, сколювання потрібно повторити.
Крок 7. Встановіть волокна у зварювальний апарат
Підготовлені волокна встановлюють у спеціальні тримачі зварювального апарата.
Необхідно переконатися, що:
- волокна правильно розміщені у напрямних;
- скляні торці не забруднені;
- волокна не пошкоджені;
- тримачі надійно фіксують волокна;
- вибрано відповідну програму зварювання.
Після цього апарат виконує перевірку положення та стану підготовлених волокон.
Крок 8. Виконайте зварювання оптоволокна
Після запуску програми апарат вирівнює волокна та з'єднує їх за допомогою електричної дуги.
Залежно від моделі обладнання процес може включати автоматичне центрування, перевірку якості торців, попередній нагрів і безпосереднє зварювання.
Після завершення апарат зазвичай показує оцінку оптичних втрат у місці з'єднання.
Важливо: значення втрат на екрані зварювального апарата є розрахунковою оцінкою, а не повноцінним вимірюванням оптичної лінії. Остаточну якість перевіряють відповідними вимірювальними приладами.
Крок 9. Захистіть місце зварювання гільзою
Після завершення зварювання захисну термоусадну гільзу переміщують на місце з'єднання так, щоб вона перекривала зварену ділянку та прилеглі частини волокон.
Потім гільзу розміщують у термопечі зварювального апарата або іншому сумісному нагрівальному пристрої.
Під дією температури гільза усаджується й утворює механічний захист місця з'єднання.
Після завершення нагрівання захищене волокно потрібно охолодити відповідно до рекомендацій виробника.
Крок 10. Укладіть зварене волокно в сплайс-касету
Після охолодження зварне з'єднання фіксують у сплайс-касеті.
Запас волокна акуратно укладають усередині касети без різких перегинів, перекручування або натягу.
Важливо дотримуватися допустимого радіуса вигину волокна та використовувати передбачені конструкцією касети тримачі сплайс-протекторів.
Крок 11. Закрийте оптичний бокс або муфту
Після розміщення всіх волокон необхідно перевірити правильність укладання кабелю та закрити захисний корпус.
Якщо монтаж виконується на вулиці, у кабельному колодязі або на опорі, потрібно правильно герметизувати кабельні вводи та використовувати корпус, призначений для відповідних умов експлуатації.
Крок 12. Перевірте якість зварювання
Після завершення монтажу оптичну лінію необхідно протестувати. Це дозволить визначити фактичний стан з'єднань, перевірити рівень сигналу та виявити можливі дефекти.
Для цього використовують джерело оптичного випромінювання з вимірювачем потужності, рефлектометр OTDR та інші відповідні вимірювальні прилади.
Для чого потрібні термоусадні гільзи 40, 45 і 60 мм
Сплайс-протектор — це спеціальна захисна гільза, яка встановлюється поверх звареного оптичного волокна.
Він допомагає захистити місце зварювання від випадкових механічних пошкоджень під час укладання, монтажу та обслуговування.
У Net-Server представлені сплайс-протектори різної довжини, зокрема 40, 45 і 60 мм.
| Довжина гільзи | Особливості застосування |
|---|---|
| 40 мм | Компактний варіант для сумісних сплайс-касет і невеликих оптичних корпусів |
| 45 мм | Проміжний формат для касет і тримачів відповідної довжини |
| 60 мм | Поширений формат для стандартних зварних з'єднань у сумісних боксах і муфтах |
Під час вибору потрібно перевірити сумісність гільзи зі сплайс-касетою, типом волокна, місцем зварювання та термопіччю апарата.
Переглянути сплайс-протектори та аксесуари для оптики в Net-Server.
Що таке оптичний пігтейл і навіщо його приварюють
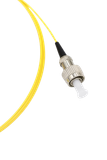
Оптичний пігтейл (Fiber Optic Pigtail) — це короткий відрізок оптичного волокна, на одному кінці якого встановлений конектор, а другий кінець призначений для зварювання з основним кабелем.
Пігтейли використовують тоді, коли потрібно завершити оптичний кабель і підключити його до активного обладнання через оптичний адаптер та патч-корд.
Наприклад, типова схема виглядає так:
Оптичний кабель → зварювання → пігтейл → адаптер → патч-корд → SFP-модуль або медіаконвертер
У каталозі оптичних пігтейлів Net-Server можна підібрати різні типи конекторів.
- SC — часто використовується у FTTH, GPON, оптичних боксах та абонентських підключеннях;
- LC — широко застосовується в SFP-модулях і серверному обладнанні;
- FC — використовується у спеціалізованому оптичному обладнанні;
- ST — зустрічається в окремих оптичних системах і наявних інфраструктурних рішеннях.
Також потрібно перевірити тип полірування конектора — UPC або APC. Ці типи не можна безпосередньо з'єднувати між собою.
Чи можна зварювати G.652D і G.657.A1 або G.657.A2
Під час монтажу часто доводиться з'єднувати одномодові оптичні волокна різних стандартів, наприклад G.652D і G.657.A1 або G.657.A2.
Таке зварювання може бути можливим за умови сумісності конкретних волокон і правильного вибору програми зварювального апарата.
Однак потрібно враховувати можливі відмінності характеристик волокон. Вони можуть впливати на розрахункові показники зварювального апарата та результати вимірювань OTDR.
Для відповідальних ліній краще перевіряти рекомендації виробників волокон, використовувати правильні програми зварювання та контролювати результати вимірювальним обладнанням.
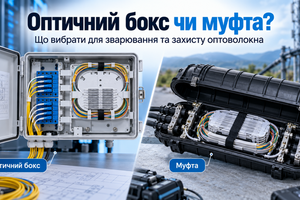
Оптичний бокс чи муфта: де розміщувати зварені волокна
Після зварювання волокна потрібно правильно організувати та захистити.
Для цього використовують оптичні бокси або оптичні муфти.
| Обладнання | Основне призначення | Коли вибирати |
|---|---|---|
| Оптичний міні-бокс | Компактне розміщення кількох з'єднань | Для невеликих абонентських підключень |
| Настінний оптичний бокс | Завершення кабелю, встановлення пігтейлів та адаптерів | Для будинку, офісу, серверної або технічного приміщення |
| Оптична патч-панель 19″ | Організація оптичних з'єднань у серверній шафі | Для серверних, телекомунікаційних вузлів і великої кількості підключень |
| Оптична муфта | З'єднання, ремонт або розгалуження кабельної лінії | Для зовнішніх трас, стовпів, кабельних колодязів та інших відповідних місць монтажу |
Якщо потрібно завершити кабель біля обладнання, найчастіше використовують оптичний бокс або патч-панель. Якщо потрібно з'єднати два кабелі посеред траси, частіше встановлюють відповідну оптичну муфту.
Як перевірити якість зварювання оптоволокна
Якісне з'єднання повинно відповідати вимогам проєкту за оптичними втратами, механічною надійністю та стабільністю роботи.
Перевірку виконують на декількох рівнях.
1. Перевірка на зварювальному апараті
Після зварювання апарат показує приблизну оцінку втрат та може повідомляти про дефекти волокон або з'єднання.
Ця оцінка корисна для оперативного контролю, але не замінює вимірювання готової лінії.
2. Вимірювання оптичних втрат
За допомогою джерела оптичного випромінювання та вимірювача оптичної потужності можна оцінити загальне загасання лінії.
Допустимі втрати залежать від довжини кабелю, кількості зварювань, конекторів, робочої довжини хвилі та вимог використовуваного обладнання.
3. Перевірка рефлектометром OTDR
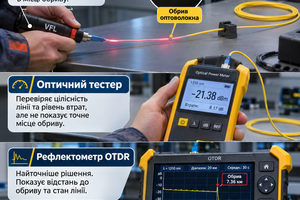
Оптичний рефлектометр (OTDR) дозволяє досліджувати трасу, визначати розташування неоднорідностей і пошкоджень, оцінювати з'єднання та втрати на окремих ділянках.
Для коректної оцінки необхідно правильно налаштувати рефлектометр, вибрати відповідну довжину хвилі, використовувати необхідні вимірювальні волокна та враховувати особливості траси.
4. Перевірка візуальним локатором VFL
Візуальний локатор оптичних пошкоджень VFL допомагає виявляти грубі обриви, сильні перегини та окремі проблеми на доступних ділянках волокна.
Але VFL не є заміною рефлектометра або вимірювача оптичних втрат і не може достовірно визначити загасання якісного зварного з'єднання.
Чому після зварювання можуть бути великі оптичні втрати
Навіть при використанні якісного обладнання можуть виникати проблеми, які погіршують результат зварювання.
Основні причини:
- забруднення волокна перед зварюванням;
- неякісне сколювання;
- пошкодження скляного волокна стрипером;
- неправильна програма зварювання;
- забруднені V-подібні напрямні апарата;
- зношені або забруднені електроди;
- неправильна підготовка волокон різних типів;
- надмірний вигин після зварювання;
- механічний натяг у місці з'єднання;
- помилки під час укладання волокон у сплайс-касету.
Якщо апарат показує помилку або незадовільний результат, необхідно встановити причину проблеми. Часто правильним рішенням є повторне очищення, сколювання та зварювання волокон.
Техніка безпеки під час зварювання оптоволокна
Робота з оптичним волокном потребує особливої акуратності. Після сколювання залишаються тонкі скляні уламки, які можуть травмувати шкіру або потрапити в очі.
Під час монтажу необхідно:
- використовувати захисні окуляри;
- збирати обрізки волокна у спеціальний закритий контейнер;
- не залишати скляні уламки на робочому столі;
- не торкатися очей під час роботи;
- не дивитися в торці оптичних конекторів і волокон;
- переконатися, що лінію відключено від джерел оптичного випромінювання;
- працювати зі спиртовими очищувачами подалі від джерел займання;
- дотримуватися інструкцій до зварювального апарата й термопечі;
- не допускати надмірного вигину або натягу волокон.
Зварювання та тестування оптичних ліній бажано довіряти підготовленим спеціалістам, які мають досвід роботи з відповідним обладнанням.
Типові помилки під час зварювання оптоволокна
- не надягають сплайс-протектор перед зварюванням;
- використовують звичайний інструмент замість оптичного стрипера;
- не очищають волокно перед сколюванням;
- торкаються підготовлених торців пальцями;
- використовують забруднений або неправильно налаштований сколювач;
- вибирають невідповідну програму зварювального апарата;
- не перевіряють стан електродів і напрямних;
- встановлюють невідповідну термоусадну гільзу;
- неправильно розміщують зварні з'єднання у сплайс-касеті;
- роблять надмірні перегини волокон;
- не залишають запас волокон для обслуговування;
- не маркують зварені волокна;
- покладаються лише на оцінку втрат на екрані зварювального апарата;
- не тестують готову оптичну лінію.
Які товари купують разом для зварювання оптоволокна
Для повноцінного монтажу волоконно-оптичної лінії можуть знадобитися:
- зварювальні апарати для оптоволокна — для з'єднання підготовлених оптичних волокон;
- оптичні стрипери та монтажні інструменти — для підготовки волокна, зняття покриття й обслуговування оптичних з'єднань;
- сплайс-протектори 40, 45 і 60 мм — для механічного захисту зварених волокон;
- безворсові серветки для оптики — для очищення волокон і оптичних компонентів;
- оптичні пігтейли SC, LC, FC, ST — для зварювання з основним оптичним кабелем і завершення волокон конекторами;
- сплайс-касети — для розміщення та організації захищених зварних з'єднань;
- оптичні бокси — для завершення кабелю та встановлення пігтейлів і адаптерів;
- оптичні муфти — для з'єднання, розгалуження та захисту кабельних ліній;
- оптичні патч-панелі — для організації волокон і підключень у серверних шафах;
- оптичні адаптери — для з'єднання сумісних SC, LC, UPC та APC конекторів;
- оптичні патч-корди — для підключення оптичного боксу або патч-панелі до обладнання;
- оптичні кабелі — для прокладання волоконно-оптичної лінії між точками.
FAQ — поширені запитання
Як правильно зварити оптоволокно?
Потрібно підготувати кабель, зняти захисне покриття волокна, очистити скло, виконати точне сколювання, встановити волокна у зварювальний апарат і запустити відповідну програму зварювання. Після цього з'єднання захищають термоусадною гільзою та укладають у сплайс-касету.
Які інструменти потрібні для зварювання оптоволокна?
Основний комплект включає зварювальний апарат, оптичний стрипер, сколювач, інструмент для підготовки кабелю, засоби очищення, сплайс-протектори та аксесуари для організації з'єднань.
Чи можна зварити оптоволокно без спеціального апарата?
Для електродугового зварювання потрібен спеціалізований зварювальний апарат. Існують механічні способи з'єднання волокон, але це інша технологія, яка використовує спеціальні механічні з'єднувачі й не замінює зварювання в усіх випадках.
Чи потрібен сколювач для зварювання оптоволокна?
Так. Якісне сколювання є критично важливою умовою отримання з'єднання з низькими оптичними втратами. Для цього використовують спеціалізований сколювач.
Навіщо потрібна термоусадна гільза?
Термоусадна гільза захищає місце зварювання від механічних пошкоджень. Після усадження з'єднання розміщують у спеціальному тримачі сплайс-касети.
Яку гільзу вибрати: 40, 45 чи 60 мм?
Довжину вибирають відповідно до конструкції сплайс-касети, тримачів і особливостей зварного з'єднання. Важливо перевірити сумісність конкретної гільзи з обладнанням.
Для чого потрібен оптичний пігтейл?
Пігтейл дозволяє завершити оптичне волокно конектором. Один його кінець зварюють із волокном основного кабелю, а другий підключають через оптичний адаптер.
Чи можна зварювати одномодове й багатомодове волокно між собою?
Таке з'єднання не слід використовувати як звичайне рішення для мережевої лінії. Одномодове та багатомодове волокна мають різні оптичні характеристики, тому можливі значні втрати й несумісність із обладнанням.
Чи можна зварювати волокна G.652D і G.657.A2?
У багатьох випадках це можливо, але потрібно перевірити сумісність волокон, вибрати правильну програму зварювання та проконтролювати результати вимірювань.
Які допустимі втрати під час зварювання оптоволокна?
Допустимі втрати визначаються технічними вимогами до конкретної лінії, типами волокон і проєктом мережі. Якісне зварювання зазвичай має низькі втрати, але оцінка зварювального апарата не є заміною фактичного вимірювання.
Чи потрібно перевіряти зварене волокно рефлектометром?
Для професійного приймання та діагностики оптичної лінії OTDR може бути важливим інструментом. Спосіб перевірки визначається вимогами до мережі, а для контролю загальних втрат також використовують джерело світла й вимірювач оптичної потужності.
Чи потрібні пігтейли, якщо зварюються два оптичні кабелі?
Ні, для безпосереднього зварювання двох волокон основних кабелів пігтейли не потрібні. Вони використовуються для завершення кабелю конекторами або підключення через адаптери.
Що краще для зварювання: оптичний бокс чи муфта?
Для завершення кабелю та підключення обладнання зазвичай використовують оптичний бокс. Для з'єднання двох кабелів, ремонту або розгалуження лінії частіше вибирають відповідну оптичну муфту.
Чи можна залишити зварене оптоволокно без захисту?
Ні, зварне з'єднання потрібно захистити відповідним сплайс-протектором і розмістити у спеціальному корпусі або касеті. Незахищене скляне волокно легко пошкоджується під час монтажу й експлуатації.
Корисні статті
- Скільки волокон потрібно в оптичному кабелі: 4, 8, 12, 24 чи 48
- Як з'єднати два комутатори оптикою: по стовпах, у землі чи в гофрі
- SC чи LC: який оптичний роз'єм вибрати для патч-корда, SFP-модуля чи оптичного боксу
- UPC чи APC: у чому різниця між синім і зеленим оптичним конектором
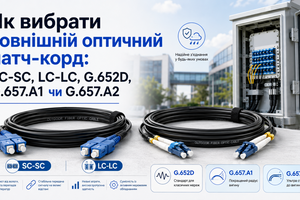
- Як вибрати зовнішній оптичний патч-корд: SC-SC, LC-LC, G.652D, G.657.A1 чи G.657.A2
Висновок
Якісне зварювання оптоволокна залежить не тільки від зварювального апарата, а й від правильної підготовки волокна, точного сколювання, очищення, вибору програми зварювання та надійного захисту місця з'єднання.
Для професійного монтажу потрібні зварювальний апарат, оптичний стрипер, сколювач, засоби очищення, термоусадні гільзи та відповідні оптичні бокси, муфти або сплайс-касети.
Якщо оптичну лінію потрібно підключити до обладнання, додатково використовують пігтейли, адаптери та патч-корди. Після монтажу важливо перевірити фактичні оптичні втрати та правильність роботи лінії.
Потрібні інструменти та комплектуючі для зварювання оптоволокна? У Net-Server можна підібрати зварювальні апарати, оптичні стрипери, сплайс-протектори, пігтейли, сплайс-касети, бокси, муфти, патч-корди та інше обладнання для побудови й обслуговування волоконно-оптичних мереж.
Переглянути зварювальні апарати для оптоволокна в Net-Server